Neste artigo, Paulo Roberto Bertaglia, colunista do Portal Logweb, analisa a importância estratégica do reabastecimento nos centros de distribuição. O autor mostra como o planejamento das reposições, a parametrização dos sistemas e a integração com a demanda podem evitar rupturas operacionais, reduzir movimentações desnecessárias e aumentar a produtividade.
Imagine a seguinte situação. O pedido entrou, o sistema informa que existe estoque, mas a separação para porque o produto não está disponível no endereço de coleta.
A primeira reação costuma ser: como pode faltar produto se temos estoque?
A resposta está em uma distinção aparentemente simples, mas fundamental para a operação logística: ter estoque não significa necessariamente ter estoque disponível no lugar e no momento em que ele é necessário.
Entre o estoque armazenado e o produto disponível para separação existe um processo crítico: o reabastecimento.
Frequentemente tratado como uma atividade operacional de movimentação, o reabastecimento exerce influência direta sobre produtividade, utilização de recursos, nível de serviço e capacidade do centro de distribuição. Quando mal planejado, transforma estoque existente em indisponibilidade operacional.
E isso custa caro.
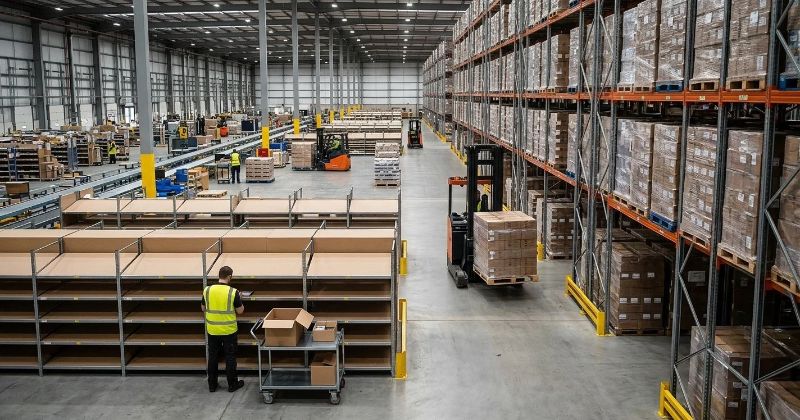
O estoque existe. Mas onde ele está?
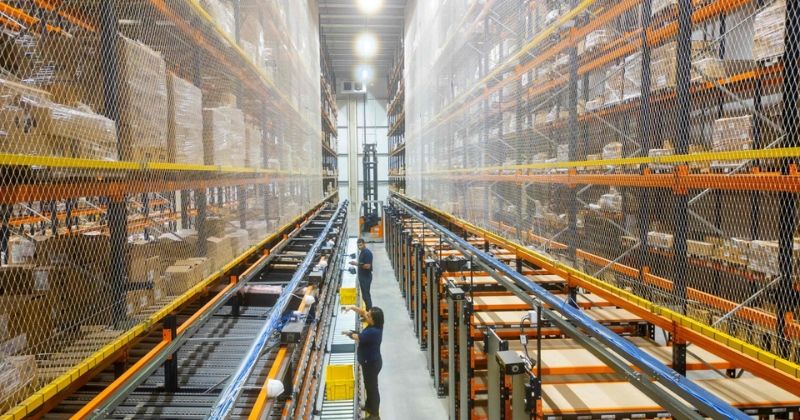
Em muitos centros de distribuição, especialmente aqueles com grande quantidade de itens e elevado volume de pedidos, existe uma separação física entre estoque de reserva e estoque destinado à coleta.
Essa configuração faz sentido. Não seria eficiente manter todo o estoque de cada produto diretamente disponível na área de separação.
O problema começa quando o endereço de coleta fica sem produto enquanto existem unidades disponíveis na reserva.
Nesse momento surge uma ruptura operacional.
O cliente talvez nunca saiba que isso aconteceu. Para ele, existe apenas uma promessa de entrega. Internamente, porém, a operação precisa interromper ou atrasar a separação, localizar o estoque, movimentar um palete ou caixas, abastecer o endereço e somente então continuar o pedido.
O produto estava dentro do centro de distribuição. Mas, operacionalmente, estava indisponível.
É por isso que precisamos diferenciar estoque físico de disponibilidade operacional.
Reabastecer não é simplesmente movimentar produtos
Se observarmos apenas a atividade física, reabastecer parece simples: retirar produtos de uma posição de reserva e transferi-los para uma posição de coleta.
Mas a questão gerencial é muito mais interessante.
Quando reabastecer? Quanto reabastecer? De onde retirar? Para onde levar? Qual produto deve ter prioridade?
Responder mal a essas perguntas produz dois extremos igualmente indesejáveis.
Se o reabastecimento acontece tarde demais, a separação para.
Se acontece cedo demais ou em quantidade excessiva, ocupamos espaço valioso na área de coleta, aumentamos movimentações e podemos reduzir a flexibilidade da operação.
Portanto, o objetivo não é simplesmente manter todas as posições cheias.
É manter a quantidade adequada, no local adequado e no momento adequado para sustentar o fluxo dos pedidos.
Essa diferença transforma o reabastecimento de tarefa operacional em processo de planejamento da execução.
O custo invisível da separação parada
A falta de produto na posição de coleta gera consequências que vão além do tempo necessário para reabastecê-la.
O separador pode interromper sua atividade. O pedido pode ficar incompleto. A sequência planejada pode ser quebrada. Equipamentos precisam ser deslocados. Outras tarefas são interrompidas para atender uma urgência.
Dependendo da operação, a ausência de um único item pode impedir a conclusão de todo o pedido.
É assim que um problema aparentemente pequeno se propaga.
Reabastecimento emergencial também tende a ser mais caro do que reabastecimento planejado. A urgência altera prioridades, provoca deslocamentos não programados e aumenta a interferência entre equipamentos e pessoas.
A operação deixa de trabalhar conforme o fluxo planejado e passa a reagir.
E operações excessivamente reativas normalmente pagam pela urgência que não conseguiram antecipar.
O desafio está nos parâmetros
Grande parte das operações utiliza sistemas de gerenciamento de armazéns para determinar quando uma posição deve ser reabastecida.
A tecnologia ajuda muito. Mas existe uma questão frequentemente esquecida: quem definiu os parâmetros e quando eles foram revisados pela última vez?
Ponto mínimo, ponto máximo, quantidade de reposição, capacidade do endereço, estoque de segurança e prioridades precisam refletir o comportamento real da demanda e da operação.
Um parâmetro definido há dois anos pode não representar mais o perfil atual.
O produto pode ter mudado de giro. A demanda pode ter se tornado mais volátil. O tamanho dos pedidos pode ter aumentado. A frequência de recebimento pode ter mudado.
O sistema continuará executando aquilo que foi configurado.
Esse é um princípio importante na gestão logística: sistemas automatizam regras. Não garantem que essas regras continuem corretas.
Por isso, parâmetros operacionais precisam ser tratados como elementos vivos da gestão.
Nem todos os produtos devem ser tratados da mesma forma
Outro erro comum é aplicar uma lógica praticamente uniforme de reabastecimento a produtos com comportamentos completamente diferentes.
Um item de altíssimo giro exige tratamento diferente de outro movimentado poucas vezes por semana.
Produtos com demanda previsível permitem antecipação. Itens altamente voláteis exigem maior capacidade de reação. Produtos sazonais podem mudar radicalmente de comportamento em determinados períodos.
A classificação dos itens por giro, frequência de coleta, volume movimentado e variabilidade da demanda ajuda a estabelecer políticas distintas.
Em alguns casos, pode fazer sentido trabalhar com posições maiores para reduzir a frequência de reabastecimento. Em outros, utilizar posições menores pode liberar espaço para itens de maior velocidade.
Existe, portanto, uma relação direta entre reabastecimento e posicionamento dos produtos no armazém.
Se um item de alto giro ocupa uma posição de coleta pequena, a operação será obrigada a reabastecê-lo repetidamente. Talvez o problema não esteja no processo de reabastecimento, mas na decisão sobre onde e como aquele produto foi armazenado.
Novamente, causa e efeito podem estar em lugares diferentes.
O reabastecimento precisa conversar com a demanda
Existe uma diferença importante entre reabastecer olhando apenas para o estoque disponível na posição e reabastecer considerando aquilo que está prestes a ser demandado.
Imagine que uma posição ainda tenha 50 unidades. Pela regra tradicional, talvez não seja necessário fazer nada.
Mas e se os pedidos já liberados exigirem 200 unidades?
A posição aparentemente saudável está prestes a entrar em ruptura.
Essa é uma das oportunidades mais importantes para operações mais maduras: aproximar reabastecimento da demanda conhecida ou prevista.
Pedidos liberados, ondas de separação, programação de expedição, histórico de consumo e comportamento da demanda podem ajudar a antecipar necessidades.
O reabastecimento deixa então de perguntar apenas “quanto ainda tenho?” e passa a perguntar também “quanto vou precisar?”
Parece uma pequena mudança. Gerencialmente, é enorme.
Planejado ou emergencial?
Um indicador que considero especialmente importante é a relação entre reabastecimentos planejados e emergenciais.
Se uma parcela significativa das movimentações ocorre porque a posição de coleta entrou em ruptura ou está prestes a interromper a separação, existe um sinal claro de que parâmetros, dimensionamento ou planejamento precisam ser revistos.
Também vale acompanhar frequência de reabastecimento por item, tempo das movimentações, distância percorrida, quantidade movimentada e ocorrências de ruptura na área de coleta.
Mas indicadores não devem servir apenas para medir produtividade. Precisam ajudar a encontrar causas.
Por que determinado produto exige dez reabastecimentos por turno? A posição é pequena? O lote de reposição está inadequado? O item deveria estar em outro endereço? Sua classificação está desatualizada?
A pergunta mais importante não é simplesmente quantos reabastecimentos realizamos, mas por que precisamos realizá-los dessa maneira.
Reabastecimento também é capacidade
Quando pensamos em capacidade de um centro de distribuição, normalmente observamos área, posições de armazenagem, docas, equipamentos e pessoas.
Mas capacidade também depende da quantidade de movimentações necessárias para fazer o fluxo funcionar.
Cada reabastecimento consome tempo, equipamento, mão de obra e espaço de circulação.
Se uma operação cresce 20%, o número de movimentações de reposição pode crescer ainda mais caso posições e parâmetros não sejam revistos.
Nesse cenário, adicionar pessoas ou equipamentos pode aliviar o problema temporariamente, mas não necessariamente resolver sua causa.
Antes de aumentar recursos, é preciso perguntar se a configuração operacional continua adequada.
Capacidade não é apenas quanto conseguimos armazenar. É quanto conseguimos movimentar com eficiência.
Do operacional para o estratégico
Talvez pareça exagerado associar reabastecimento à estratégia. Não é.
Uma posição vazia pode atrasar um pedido. Pedidos atrasados comprometem expedição. Atrasos afetam nível de serviço. Baixo nível de serviço afeta clientes e custos.
Ao mesmo tempo, excesso de reabastecimento aumenta movimentações, necessidade de recursos e custo operacional.
A conexão é direta.
É por isso que gestores precisam aprender a transformar ocorrências operacionais em decisões de gestão.
Reabastecimento não deveria ser discutido apenas quando a separação para. Deve fazer parte das análises de produtividade, capacidade, posicionamento dos produtos, parametrização dos sistemas e perfil da demanda.
No final, a questão não é simplesmente evitar que uma posição fique vazia.
É garantir que estoque, espaço, pessoas, equipamentos, sistemas e demanda estejam sincronizados para sustentar o fluxo operacional.
Uma empresa pode ter milhares de unidades de determinado produto dentro do centro de distribuição e, ainda assim, não conseguir separá-lo quando necessário.
Esse paradoxo resume o desafio.
Ter estoque é uma condição física. Ter disponibilidade é uma condição operacional.
Entre uma e outra existe o reabastecimento.
E quando esse processo é bem planejado, parametrizado e integrado à demanda, ele deixa de ser apenas mais uma movimentação dentro do armazém.
Passa a ser aquilo que realmente deveria ser: um mecanismo de sincronização entre estoque e execução.